Bestellpolitiken

Bestellrhythmusverfahren: (t,S) und (t,q) erklärt

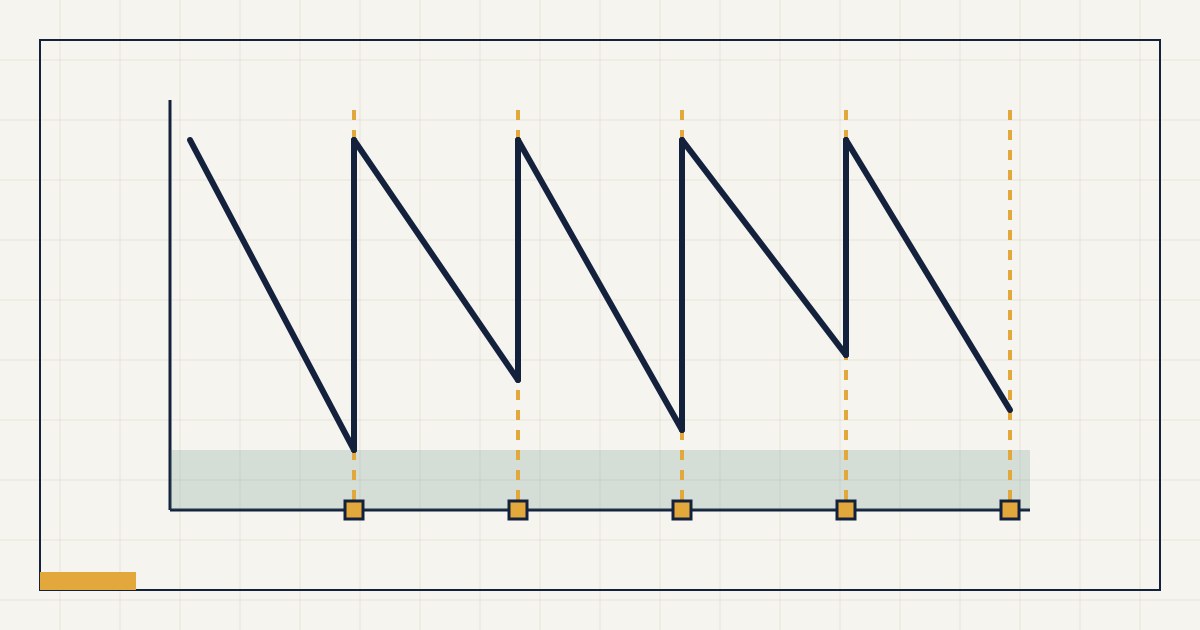
Abstrakte Grafik: Lagerbestand mit festen, gleich langen Prüfintervallen und unterschiedlich tiefen Beständen

Beim Bestellrhythmusverfahren wird der Bestand nicht laufend überwacht, sondern in festen Abständen geprüft und aufgefüllt. Der Takt macht die Beschaffung planbar und kommt ohne Systemüberwachung aus. Bezahlt wird das mit einem höheren Sicherheitsbestand, und wie viel höher, lässt sich genau ausrechnen.

Diese Seite zeigt, wie das Verfahren abläuft, wie Sie den Zielbestand berechnen und was das Prüfintervall kostet. Der letzte Punkt ist der wichtigste, denn er entscheidet darüber, ob der feste Takt für einen Artikel wirtschaftlich ist oder nicht.

Was ist das Bestellrhythmusverfahren?

Das Bestellrhythmusverfahren löst Bestellungen nach dem Kalender aus, nicht nach dem Bestand. In festen Abständen wird geprüft, was da ist, und bis zu einem vorher festgelegten Zielbestand aufgefüllt.

Der Unterschied zum Bestellpunktverfahren liegt allein in der Frage, was die Bestellung anstößt. Dort ist es eine Bestandsschwelle, der Meldebestand, die jederzeit erreicht werden kann, hier ist es ein Termin. Zwischen zwei Terminen schaut niemand hin, und genau daraus ergibt sich alles Weitere: die Einfachheit ebenso wie der Preis.

Gebräuchliche Bezeichnungen sind Bestellrhythmussystem, Bestellzyklusverfahren und, in der wissenschaftlichen Schreibweise, t-Politik. Das kleine t steht für das Überprüfungsintervall, das große S für den Zielbestand, das kleine q für eine feste Bestellmenge. Daraus ergeben sich die beiden Varianten (t,S) und (t,q).

Wie funktioniert das Bestellrhythmusverfahren Schritt für Schritt?

Am Prüftermin wird der Bestand aufgenommen und die Differenz zum Zielbestand bestellt. Danach zehrt der Verbrauch am Bestand, bis die Lieferung eintrifft und später der nächste Termin kommt.

Zeit Bestand t = Überprüfungszeitpunkt: Bestand wird periodisch geprüft, nicht permanent S = Zielbestand: bis hierhin wird aufgefüllt SB = Sicherheitsbestand Sicherheitsbestand S t t Risikozeit = Überprüfungsintervall + Wiederbeschaffungszeit Bestellmenge (variabel, bis S) Fehlmengenrisiko Nachfrage in der Risikozeit

Entscheidend ist die Strecke, die in der Grafik als Risikozeit bezeichnet ist. Sie umfasst nicht nur die Wiederbeschaffungszeit, sondern zusätzlich das Intervall bis zur nächsten Prüfung. Läuft der Bestand kurz nach einem Prüftermin ungewöhnlich schnell leer, fällt es erst beim nächsten Termin auf, und danach vergeht noch die Lieferzeit. Für genau diese Strecke muss der Sicherheitsbestand reichen.

Was kostet das Prüfintervall an Sicherheitsbestand?

Der Sicherheitsbestand muss beim Bestellrhythmusverfahren die Summe aus Prüfintervall und Wiederbeschaffungszeit abdecken, nicht nur die Wiederbeschaffungszeit. Weil die Streuung mit der Wurzel der Zeit wächst, steigt er nicht proportional, sondern gedämpft.

Formel

Risikozeit = Prüfintervall + Wiederbeschaffungszeit

Sicherheitsbestand = Sicherheitsfaktor × Standardabweichung des Tagesbedarfs × √Risikozeit

Die Formel ist dieselbe wie beim Bestellpunktverfahren, nur steht unter der Wurzel eine längere Zeit. Der Sicherheitsfaktor kommt aus der Normalverteilung und hängt am gewünschten Servicegrad, bei 95 Prozent beträgt er 1,65. Woher dieser Faktor stammt und was die einzelnen Prozentpunkte kosten, steht unter Sicherheitsbestand berechnen.

Beispielrechnung

Faltkartons, ein typischer Verpackungsartikel

Tagesbedarf 200 Stück, Standardabweichung 60 Stück, Wiederbeschaffungszeit 5 Tage, Prüfintervall 10 Tage, Servicegrad 95 Prozent.

Risikozeit = 10 + 5 = 15 Tage

Sicherheitsbestand = 1,65 × 60 × √15 ≈ 383 Stück

Derselbe Artikel käme im Bestellpunktverfahren mit rund 221 Stück aus, weil dort nur die fünf Tage Wiederbeschaffungszeit abzusichern sind. Der feste Takt kostet also 162 Stück zusätzlich, ein Aufschlag von 73 Prozent auf den Sicherheitsbestand. Bei einem Einstandspreis von 1,20 Euro sind das rund 194 Euro dauerhaft gebundenes Kapital für einen einzigen Artikel.

Dieser Aufschlag ist kein Argument gegen das Verfahren. Er ist der Preis, den Sie für den Verzicht auf laufende Bestandsführung zahlen, und ihm stehen echte Einsparungen gegenüber, siehe weiter unten. Die Rechnung macht diesen Handel nur sichtbar, statt ihn dem Gefühl zu überlassen.
Wie berechne ich den Zielbestand S?

Der Zielbestand ist der erwartete Bedarf über die gesamte Risikozeit plus der Sicherheitsbestand. Am Prüftermin wird die Differenz zwischen Zielbestand und tatsächlichem Bestand bestellt.

Formel

Zielbestand S = Tagesbedarf × Risikozeit + Sicherheitsbestand

Bestellmenge = Zielbestand − Bestand am Prüftermin

Beispielrechnung

Fortsetzung Faltkartons

S = 200 × 15 + 383 = 3.383 Stück

Bestand am Prüftermin 1.900 Stück, Bestellmenge = 3.383 − 1.900 = 1.483 Stück

Die Bestellmenge ist damit von Termin zu Termin unterschiedlich. Sie gleicht genau das aus, was seit der letzten Prüfung verbraucht wurde, und darin liegt die Stärke der Variante (t,S).

Ist ein Bestand am Prüftermin bereits offen bestellt, aber noch nicht geliefert, gehört diese Menge in die Rechnung. Maßgeblich ist der verfügbare Bestand, also Lagerbestand plus offene Bestellungen minus fest zugeteilter Mengen. Wer das übersieht, bestellt doppelt.

(t,S) oder (t,q), welche Variante wann?

Bei (t,S) wird zum festen Termin bis zum Zielbestand aufgefüllt, die Menge schwankt. Bei (t,q) wird zum festen Termin immer dieselbe Menge bestellt, unabhängig vom Bestand.

Variante 1

(t,S): fester Termin, variable Menge

Der Regelfall. Die Bestellung gleicht den tatsächlichen Verbrauch seit der letzten Prüfung aus, Schwankungen werden dadurch automatisch mitgenommen. Voraussetzung ist, dass der Bestand am Termin überhaupt erfasst wird, und sei es durch Zählen.

Variante 2

(t,q): fester Termin, feste Menge

Der Sonderfall. Er kommt ganz ohne Bestandsaufnahme aus, weil weder Termin noch Menge vom Bestand abhängen. Das funktioniert nur bei sehr gleichmäßigem Verbrauch, sonst läuft der Bestand über die Monate langsam nach oben oder unten weg. Typisch für Rahmenverträge mit festen Abrufmengen. Wie groß diese feste Menge sein sollte, ergibt sich aus dem Verhältnis von Bestellkosten und Lagerhaltungskosten, siehe Optimale Bestellmenge berechnen.

Praktisch heißt das: Wer den Bestand am Termin ohnehin aufnimmt, sollte (t,S) wählen, weil die Variante Schwankungen selbst ausgleicht. (t,q) ist nur dann sinnvoll, wenn selbst das Zählen entfallen soll, und braucht dann eine regelmäßige Kontrolle, ob sich der Bestand über die Zeit verschiebt.

Wann ist der Bestellrhythmus die bessere Wahl?

Immer dann, wenn der feste Takt selbst etwas einbringt: gebündelte Lieferungen, planbare Touren, Rahmenverträge oder schlicht der Verzicht auf laufende Bestandsführung.

Die Gegenrichtung, also wann der Bestellpunkt im Vorteil ist und was seine laufende Überwachung verlangt, steht auf der Seite Bestellpunktverfahren: (s,Q) und (s,S) erklärt. In der Praxis laufen beide Verfahren im selben Lager nebeneinander, getrennt nach Artikelgruppen. Welche Artikel in welche Gruppe gehören, zeigt die Auswertung der Bewegungsdaten, und genau die ist der erste Schritt einer Bestandsanalyse.

Wie lege ich das Prüfintervall fest?

Nach dem Liefertakt, nicht nach dem Kalender. Und in dem Wissen, dass ein kürzeres Intervall den Sicherheitsbestand nur gedämpft senkt, weil die Zeit unter einer Wurzel steht.

Beispielrechnung

Derselbe Artikel, vier Intervalle

laufende Überwachung, kein Intervall: 221 Stück

Prüfintervall 5 Tage: 313 Stück

Prüfintervall 10 Tage: 383 Stück

Prüfintervall 20 Tage: 495 Stück

Von 10 auf 20 Tage verdoppelt sich das Intervall, der Sicherheitsbestand steigt aber nur um rund 29 Prozent. Umgekehrt bringt die Halbierung von 10 auf 5 Tage nur rund 18 Prozent weniger Sicherheitsbestand, kostet aber doppelt so viele Prüfungen und Bestellvorgänge.

Daraus folgt eine klare Reihenfolge: Zuerst den Takt an den Liefermöglichkeiten ausrichten, also an Touren, Mindestmengen und Rahmenverträgen. Erst danach nachrechnen, was dieser Takt an Sicherheitsbestand kostet. Wer es umgekehrt macht und das Intervall aus der Formel ableitet, optimiert eine Größe, die in der Praxis meist gar nicht frei wählbar ist.

Sinnvoll ist außerdem, das Intervall für alle Artikel eines Lieferanten gleich zu wählen. Genau daraus entsteht der Bündelungsvorteil, der das Verfahren überhaupt attraktiv macht.

Welche Voraussetzungen und Grenzen hat das Verfahren?

Es braucht Termindisziplin und eine verlässliche Bestandsaufnahme am Prüftag. Fällt ein Termin aus, verlängert sich die Risikozeit, ohne dass der Sicherheitsbestand darauf ausgelegt wäre.

Der häufigste Fehler in der Praxis ist ein Intervall, das auf dem Papier steht und im Betrieb wandert. Wird die Prüfung einmal um eine Woche geschoben, ist die Risikozeit für diesen Zyklus nicht 15, sondern 22 Tage, und der Sicherheitsbestand deckt sie rechnerisch nicht mehr ab. Das Verfahren ist deshalb anspruchsvoller in der Disziplin, obwohl es technisch einfacher wirkt.

Nicht geeignet ist der feste Rhythmus für Artikel mit sprunghaftem Bedarf oder sehr hohem Wert. Bei ihnen kostet der Aufschlag auf den Sicherheitsbestand zu viel, dort lohnt die laufende Überwachung. Auch bei kurzer Haltbarkeit ist Vorsicht geboten, weil der höhere Bestand länger liegt.

Ein verbreitetes Missverständnis: Kanban ist kein Bestellrhythmusverfahren. Beim Zwei-Behälter-Prinzip löst der leere Behälter die Bestellung aus, also ein Bestandsereignis und kein Termin. Kanban ist damit ein Bestellpunktverfahren in physischer Form, auch wenn es ohne Software auskommt. Wer beides verwechselt, rechnet mit der falschen Risikozeit.

Wie ich Verfahren und Parameter im Projekt herleite, steht auf der Seite Bestellpolitiken und Sicherheitsbestand herleiten. Die Einordnung in das Gesamtbild finden Sie unter Bestandsmanagement: gebundenes Kapital im Lager senken, die Wirkung auf das gebundene Kapital unter Potenzial im Bestand: Working Capital im Lager heben. Woher meine Herangehensweise stammt, steht unter Davide Elias Pedroso Bussu, Berater für Bestandsmanagement.

Häufige Fragen

Häufige Fragen zum Bestellrhythmusverfahren

Was ist der Unterschied zwischen Bestellrhythmus- und Bestellpunktverfahren?

Der Auslöser. Beim Bestellrhythmusverfahren ist es ein fester Termin, beim Bestellpunktverfahren eine Bestandsschwelle. Daraus folgt der Rest: Der feste Termin kommt ohne laufende Überwachung aus, verlangt aber einen höheren Sicherheitsbestand, weil zusätzlich die Zeit bis zur nächsten Prüfung abzusichern ist.

Wofür stehen t, S und q?

Das kleine t steht für das Überprüfungsintervall, also den Abstand zwischen zwei Prüfterminen. Das große S steht für den Zielbestand, bis zu dem aufgefüllt wird. Das kleine q steht für eine feste Bestellmenge. Daraus ergeben sich die Varianten (t,S) und (t,q).

Wie lege ich das Überprüfungsintervall fest?

Zuerst nach dem Liefertakt, also nach Touren, Mindestmengen und Rahmenverträgen, und für alle Artikel eines Lieferanten möglichst gleich. Erst danach rechnen Sie nach, was dieser Takt an Sicherheitsbestand kostet. Das Intervall ist in der Praxis selten frei wählbar.

Warum braucht das Bestellrhythmusverfahren mehr Sicherheitsbestand?

Weil die abzusichernde Zeit länger ist. Läuft der Bestand kurz nach einer Prüfung schnell leer, fällt das erst beim nächsten Termin auf, danach vergeht noch die Lieferzeit. Der Sicherheitsbestand muss deshalb Prüfintervall plus Wiederbeschaffungszeit abdecken statt nur die Wiederbeschaffungszeit.

Kann ich beide Verfahren im selben Lager nutzen?

Ja, das ist sogar der Normalfall. Sinnvoll ist die Trennung nach Artikelgruppen: laufend überwachte Teile mit sauberer Buchung über den Bestellpunkt, gebündelte Lieferantensortimente und Artikel ohne verlässliche Buchung über den festen Rhythmus.

Ist Kanban ein Bestellrhythmusverfahren?

Nein. Beim Kanban löst ein leerer Behälter die Bestellung aus, also ein Bestandsereignis und kein Termin. Damit ist Kanban ein Bestellpunktverfahren in physischer Form. Für die Berechnung ist das wichtig, weil nur die Wiederbeschaffungszeit abzusichern ist und nicht zusätzlich ein Prüfintervall.

Wie oft muss der Zielbestand neu berechnet werden?

Mindestens einmal jährlich und immer dann, wenn sich Bedarf, Streuung, Wiederbeschaffungszeit oder das Prüfintervall ändern. Besonders wichtig ist die Prüfung nach einem Lieferantenwechsel, weil sich damit meist beide Zeiten auf einmal verschieben.

Stand: August 2026

Passt Ihr Prüfintervall zu Ihrem Liefertakt?

In einem unverbindlichen Erstgespräch schauen wir gemeinsam an, welche Artikel sich für einen festen Rhythmus eignen und was das Intervall an Sicherheitsbestand kostet.

Erstgespräch anfragen

Oder direkt anrufen: +49 163 9217932

Anrufen WhatsApp